ERP里明明显示还有100件库存,生产部门却说没有材料可以领。
这种情况在制造企业并不少见。
问题在于:
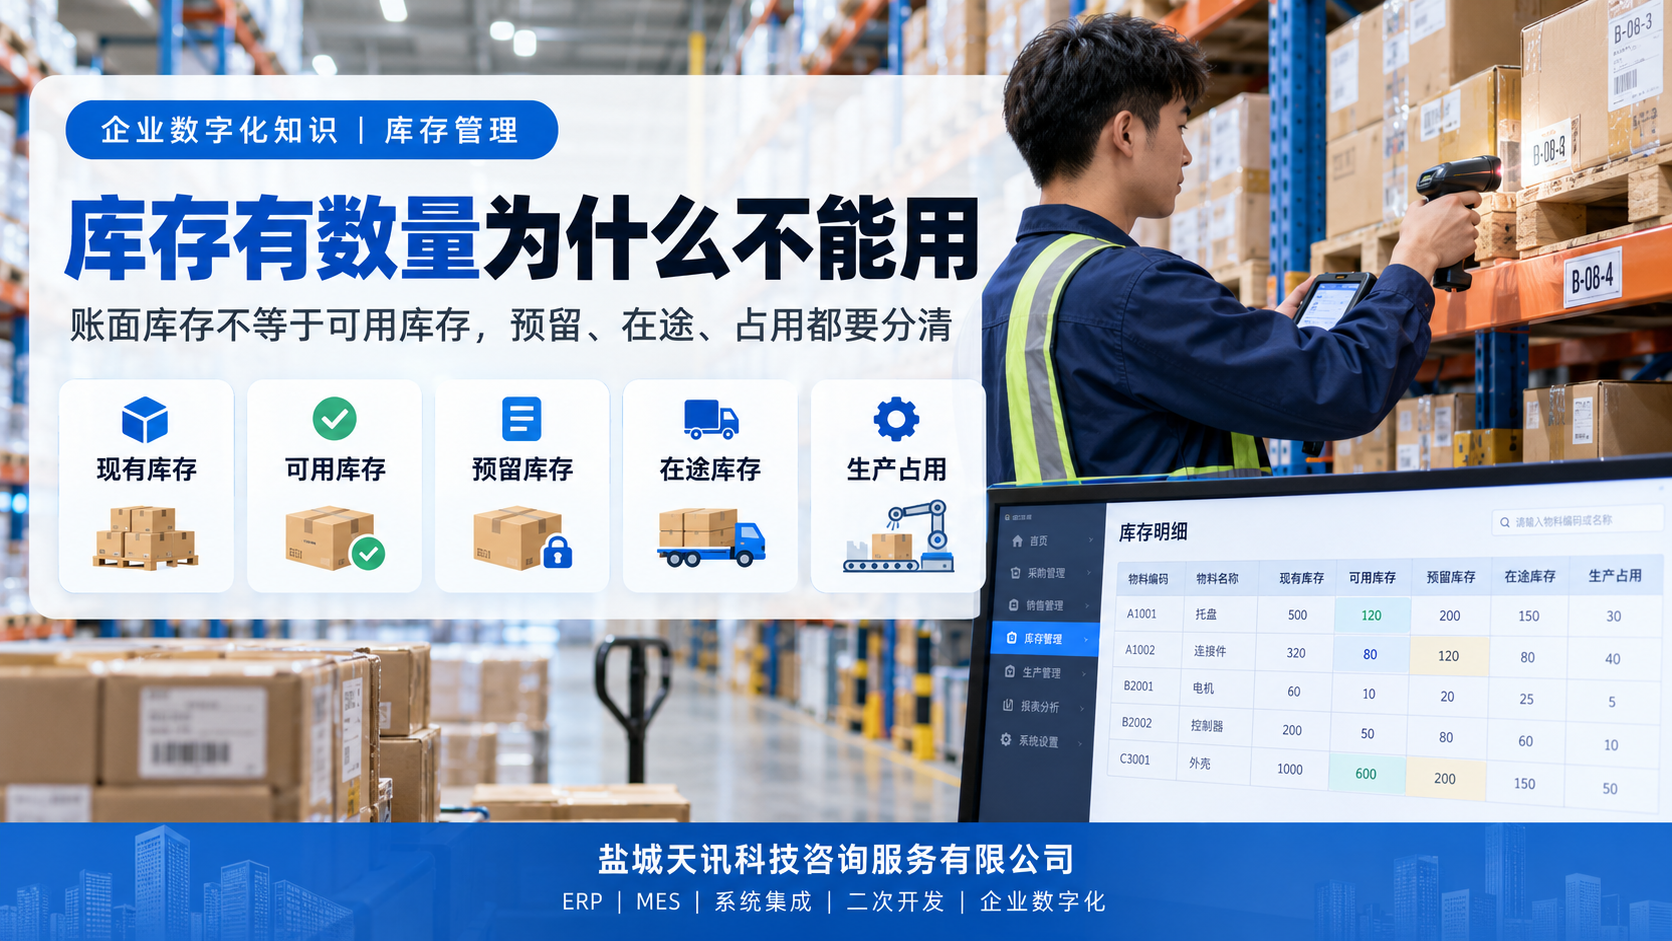
账面库存不等于可用库存。
江苏利丰机电有限公司在库存管理中,就需要区分不同库存状态。
例如同一种物料,系统里可能同时存在:
当前实际库存;
已经被订单预留的数量;
采购在途数量;
已经进入生产现场的数量。
如果只看一个总库存数字,很容易作出错误判断。
假设系统显示库存100件。
其中:40件已经预留给其他订单;20件已经发到产线;
真正能够重新分配的,可能只剩40件。
如果采购人员仍然认为有100件可用,就可能少采购;
如果销售认为全部都能马上发货,也可能做出错误承诺。
因此库存数字真正有价值的前提,是企业能够理解库存状态。
制造企业常见需要关注:现有库存,可用库存;预留库存;在途库存;生产占用等信息。
不同企业具体管理方式会有所区别,但核心目的都是一样的:
让采购、销售和生产看到的不是一个孤立数量,而是这批物料目前能不能真正使用。
这种管理方式对于产品型号多、订单变化频繁的制造企业尤其重要。
盐城天讯科技在ERP实施过程中,会根据企业采购、销售和生产流程梳理库存状态及可用量逻辑,减少“系统里有货,现场却用不了”的情况。
库存管理做得越细,采购计划和交付判断才越可靠。
本文相关咨询
需要进一步了解产品选型与实施方案?
根据企业规模、行业和当前管理问题,获取产品演示、实施规划及全国交付建议。